
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Przewodnik dla kupujących szlifierki kątowe: Jak wybrać rozmiar, moc, prędkość i tarcze
2026-11-04
Wybierz szlifierkę kątową, dopasowując najpierw materiał, działanie, zatwierdzoną tarczę i przestrzeń roboczą.Następnie porównaj zasilanie, wydajność przy obciążeniu, obsługę i koszty operacyjne. Średnica dysku określa klasę wielkości; Sama moc i obroty bez obciążenia nie są w stanie określić, ile pracy wykona narzędzie.
Dla importerów, dystrybutorów i nabywców warsztatów przydatne porównanie obejmuje pełną konfigurację: maszynę, osłonę, osprzęt, elementy montażowe i zasilacz. Ten przewodnik łączy te wybory z opublikowanymi specyfikacjami BOSI i praktyczną metodą oceny próbek.
Co to jest szlifierka kątowa i jak działa?
Szlifierka kątowa to ręczne elektronarzędzie, które napędza tarczę przez przekładnię kątową. Dzięki odpowiedniej zatwierdzonej przystawce może ciąć, szlifować, gratować lub przygotowywać powierzchnię. Nazywa się go również szlifierką boczną. „Szlifierka przenośna” i „szlifierka ręczna” to szersze określenia, które mogą obejmować inne układy narzędzi.
Silnik napędza przekładnię, która zmienia kierunek obrotów i napędza wrzeciono wyjściowe. Osprzęt mocuje się na tym wrzecionie. Osprzęt i maszyna łącznie określają dozwoloną eksploatację; dysk, który pasuje fizycznie, nie jest automatycznie odpowiedni.

Części szlifierki kątowej i ich funkcje
Od zasilania po osprzęt roboczy
Zasilanie → silnikPrzekładnia kątowa → wrzecionoZatwierdzony załącznik
MONTOWANIE
Określone kołnierze, nakrętki lub zatwierdzony system mocowania umożliwiają umiejscowienie i zamocowanie osprzętu.
STRZEGĄCY
Osłona musi być dostosowana do maszyny oraz dozwolonego mocowania i eksploatacji.
KONTROLA
Uchwyt główny, uchwyt boczny i układ przełączników wpływają na sposób sterowania całym narzędziem.
Blokada wrzeciona ułatwia wymianę akcesoriów, jeśli jest używana zgodnie z instrukcją i przy odłączonym zasilaniu. Jest on niezależny od hamulca roboczego. Podobnie zwarta obudowa nie eliminuje potrzeby stosowania określonych uchwytów ani odpowiedniego sterowania.
Szlifierka kątowa a inne typy szlifierek
Szlifierka stołowa podtrzymuje swoje koła na maszynie stacjonarnej; szlifierka matrycowa zazwyczaj umieszcza swoje akcesoria w jednej linii z korpusem narzędzia. Układy te odpowiadają różnym potrzebom w zakresie dostępu i miejsca pracy. Zadając zapytanie ofertowe, określ szlifierkę kątową i jej wymagane działanie, a nie pytaj tylko o „szlifierkę”.
Do czego służy szlifierka kątowa?
Główne zastosowania szlifierki kątowej to cięcie, usuwanie materiału i przygotowanie powierzchni. Zacznij od wymaganego wyniku. Przycinanie rury na odpowiednią długość, obróbka spoiny i usuwanie rdzy mogą obejmować ten sam korpus narzędzia, ale wymagają różnych przystawek i kontroli odbiorczych.
| Zadanie | Kategoria przywiązania do oceny | Kontrole maszyn i konfiguracji | Wynik akceptowalny |
|---|---|---|---|
| Cięcie stalowej rury lub przekroju | Tarcza tnąca dopuszczona do danego materiału. | Zasięg, montaż, osłona tnąca, prędkość i podparcie przedmiotu obrabianego. | Ukończone cięcie spełniające określone położenie i stan krawędzi. |
| Szlifowanie lub gratowanie spoin | Odpowiednia ściernica lub tarcza listkowa. | Dostęp, zachowanie obciążenia, dozwolona metoda kontaktu i obsługa. | Wymagane usuwanie materiału bez niedopuszczalnego uszkodzenia części. |
| Usuwanie rdzy lub powłoki | Atestowany element czyszczący, taki jak odpowiednia szczotka druciana lub tarcza do usuwania izolacji. | Szybkość mocowania, wymagania dotyczące osłon i kompatybilność powierzchni. | Określone przygotowanie powierzchni bez nadmiernego usuwania materiału podstawowego. |
| Prace związane z kafelkowaniem, kamieniem lub murem | Przystawka diamentowa dostosowana do konkretnego materiału, zatwierdzona do tego zastosowania. | Przydatność narzędzia, głębokość, osłona i odpowiedni system kontroli pyłu. | Wymagana geometria i wykończenie z określoną kontrolą ekspozycji. |
Wybór szlifierki kątowej do cięcia metalu
Zidentyfikuj geometrię metalu i przekroju, a nie tylko jego grubość nominalną. Rurka, płaska płyta i pełny pręt charakteryzują się różnymi warunkami dostępu i wsparcia. Przed podjęciem decyzji, czy narzędzie i tarcza mogą do niego dotrzeć, ustal wymagane cięcie.
W przypadku wielokrotnego cięcia stali węglowej porównałbym zatwierdzony układ tarczy i uchwytu roboczego przed zwiększeniem mocy znamionowej maszyny. Jeśli płyta jest nieodpowiednia lub dzieło się na niej zamyka, większa moc nie poprawi konfiguracji. Nie należy wywierać nacisku bocznego na osprzęt przeznaczony wyłącznie do cięcia.
Szlifowanie, czyszczenie i wykańczanie wymagają odrębnych wyborów
Szlifowanie usuwa materiał; wykończenie kontroluje pozostałą powierzchnię. Najszybsze tempo usuwania może spowodować konieczność wykonania większej liczby prac wykończeniowych. Dlatego przydatna próbna próba sprawdza zarówno początkowe działanie, jak i wszelkie późniejsze prace.
Do prac budowlanych związanych z kamieniem lub betonem wybierz kompletny układ odpylający ze szlifierką. Samo odpowiednie ostrze nie gwarantuje, że maszyna, osłona i sprzęt odsysający są odpowiednie.
Rozmiary szlifierek kątowych: wybierz średnicę ze względu na zasięg i obsługę
Rozmiar szlifierki kątowej zwykle odnosi się do nominalnej średnicy przeznaczonej tarczy lub tarczy. Typowe klasy rynkowe obejmują 100, 115, 125, 150, 180 i 230 mm. Opisują one różne maszyny; nie są one listą tarcz, które można zamontować w jednej szlifierce.
| Nominalna klasa dysku | Nacisk na wybór | Co jeszcze wymaga potwierdzenia |
|---|---|---|
| 100/115/125 mm | Dostęp, obsługa i zasięg potrzebne do mniejszych prac. | Rzeczywista wydajność cięcia, zatwierdzone akcesoria, uchwyt i lokalne dostawy materiałów eksploatacyjnych. |
| 150 mm | Dodatkowy zasięg dzięki różnym narzędziom i pakietom akcesoriów. | Masa, montaż, prędkość i przydatność do zamierzonej operacji. |
| 180/230 mm | Większe osprzęt i prace wymagające zasięgu. | Pojemność znamionowa, przestrzeń robocza, wsparcie, zasilanie i sterowanie przez operatora. |
Średnica tarczy nie określa dokładnej głębokości cięcia
Pełny promień tarczy nie jest dostępny jako głębokość skrawania. Kołnierze, głowica przekładni, osłona, kąt natarcia i zużycie tarczy wpływają na zasięg użytkowy. Skorzystaj z informacji producenta dotyczących wydajności cięcia dla określonej konfiguracji, a następnie potwierdź dostęp do przedmiotu obrabianego.
Większa średnica zewnętrzna również nie świadczy o tym, że narzędzie szybciej usunie materiał. Osprzęt, obciążenie i konstrukcja narzędzia pozostają częścią tego porównania. Kup zasięg wymagany do zadania, a nie największy dostępny rozmiar.
Standaryzuj tylko tam, gdzie pozwala na to praca
W przypadku floty dystrybutorów lub warsztatów mniejsza liczba zgodnych rozmiarów dysków może uprościć magazynowanie. Przed standaryzacją sprawdź zadania klientów i lokalną dostępność. Trzymanie jednego dużego narzędzia do wyjątkowej pracy może być bardziej praktyczne niż dostarczanie każdemu operatorowi większej maszyny.
Moc szlifierki kątowej: moc wejściowa i wydajność przy obciążeniu
Moc znamionowa pomaga opisać narzędzie, ale nie jest miarą ukończonej pracy. Ustal, czy specyfikacja opisuje wejście elektryczne, moc wyjściową mechaniczną lub stan krótkotrwały. Wartości te nie mogą być wzajemnie zastępowane.
Porównaj oceny w tym samym kontekście
BOSI wymienia S1M-08-100A o mocy 750 W i S1M-BS11-100A o mocy 1200 W, oba z kołem 100 mm i prędkością 11 000 obr./min bez obciążenia. Podany współczynnik mocy to 1200/750 = 1,6. Nie oznacza to 1,6-krotności prędkości skrawania, momentu obrotowego ani trwałości użytkowej. Opublikowane dane znajdują się naStrona produktu Czarnego Wojownika.
W przypadku narzędzia prądu przemiennego wartość prądu wymaga również kontekstu napięcia zasilania. Mnożenie woltów przez ampery daje pozorną moc wejściową; nie ustala mocy mechanicznej. Przed wyciągnięciem wniosków dotyczących mocy wyjściowej należy uwzględnić straty i elektryczne warunki pracy.
Oddziel dane dotyczące przeciążenia od normalnej pracy
TheStrona szlifierki kątowej BOSIopisuje wartość przeciążenia 3800 W jako krótkotrwały szczyt. Wartość szczytowa nie określa ciągłej oceny dużych modeli. Wybierz z aktualnej tabliczki znamionowej i instrukcji obsługi, a następnie oceń zamierzony cykl pracy.
Poszukaj przydatnych wyników pod obciążeniem
Niewymiarowa szlifierka może stracić prędkość roboczą pod wpływem nadmiernego obciążenia. Wymuszanie podawania może raczej zwiększyć ryzyko nagrzewania i wiązania, niż rozwiązać niedopasowanie. Porównaj wykonane akceptowalne cięcia, wymagane przerwy i zużycie tarczy w tych samych warunkach. Wysoka liczba na pudełku nie może zastąpić tego zapisu.
Obroty szlifierki kątowej: prędkość bez obciążenia, prędkość obręczy i prędkość zmienna
RPM opisuje obroty na minutę. Obroty na minutę bez obciążenia to prędkość bez obciążenia roboczego związanego z cięciem i szlifowaniem. Pomaga zidentyfikować warunki pracy i ocenić kompatybilność osprzętu; nie określa szybkości usuwania materiału.
Odczytaj prędkość wraz ze średnicą
Obliczona prędkość na zewnętrznej krawędzi dysku wynosi v = π × D × n / 60, gdzie D to średnica w metrach, a n to obr/min. Większy dysk może mieć szybciej poruszającą się krawędź, nawet jeśli jego prędkość obrotowa jest niższa.
Różne obroty, inna średnica
100 mm · 12 000 obr./min
62,8 m/s
Obliczona prędkość obręczy bez obciążenia.
150 mm · 9000 obr./min
70,7 m/s
Obliczona prędkość obręczy bez obciążenia.
230 mm · 6000 obr./min
72,3 m/s
Obliczona prędkość obręczy bez obciążenia.
Kombinacja 100 mm / 12 000 obr./min pojawia się wSpecyfikacje Czarnego Wojownika; inne kombinacje pojawiają się wDane techniczne szlifierki kątowej. Dla powyższych dwóch przykładów 100 mm i 11 000 obr/min te same obliczenia dają w przybliżeniu 57,6 m/s.
Wybierz regulację osprzętu i wykończenie
Zmienna prędkość jest przydatna, gdy zatwierdzony osprzęt lub żądane wykończenie wymaga innej prędkości. Przy tym ustawieniu narzędzie musi nadal zapewniać odpowiednią kontrolę i wydajność. Szlifierka z możliwością regulacji obrotów nie zastępuje automatycznie każdej polerki.
Nie używaj zmniejszonego ustawienia jako pozwolenia na zamontowanie zbyt dużego lub w inny sposób niezatwierdzonego osprzętu. Wymagania dotyczące średnicy, montażu, osłon i prędkości nadal obowiązują.
Kompatybilność tarczy: rozmiar trzpienia, gwint wrzeciona, kołnierze i osłony
Sprawdź pełną specyfikację montażu, a nie tylko średnicę tarczy.„Rozmiar trzpienia” w wykazie akcesoriów często odnosi się do otworu centralnego, podczas gdy specyfikacja szlifierki może osobno podawać gwint wrzeciona. Potwierdź, co opisuje każdy wymiar.
Oddzielić otwór od gwintu
BOSIBezszczotkowa szlifierka kątowa litowo-jonowawymienia koło 100 mm, otwór koła 16 mm i gwint wrzeciona M10. Otwór 16 mm i gwint M10 opisują różne części układu montażowego. Nie są to wymiary zamienne i nie są to uniwersalne specyfikacje dla wszystkich szlifierek.
| Sprawdzać | Pytanie do rozwiązania |
|---|---|
| Średnica i forma mocowania | Czy ten rozmiar i typ mocowania są zatwierdzone dla tego modelu i sposobu działania? |
| Złącze z otworem lub gwintem | Czy osprzęt pasuje do określonej lokalizacji i sposobu montażu? |
| Kołnierze i mocowanie | Czy dostarczono właściwe części i instrukcje montażu? |
| Ocena prędkości | Czy osprzęt jest przystosowany do maksymalnej prędkości szlifierki lub większej? |
| Materiał i działanie | Czy cięcie, szlifowanie czołowe, czyszczenie lub wykańczanie jest wyraźnie dozwolone w przypadku tego osprzętu? |
| Strażnik | Czy określona osłona pasuje do tej zatwierdzonej kombinacji? |
Wskazówki dotyczące przenośnych młynków CCOHSokreśla, że indeks prędkości osprzętu musi być równy lub większy od maksymalnej prędkości szlifierki. Ostrzega także przed wciskaniem nasadki na szlifierkę o niewłaściwym rozmiarze lub zmianą jej otworu montażowego.
Dopasuj dozwoloną operację
Tarcza tnąca, ściernica, tarcza listkowa, szczotka druciana i nasadka diamentowa mają różne wymagania robocze. Potwierdź zgodność materiałową i dozwoloną metodę kontaktu dla konkretnego produktu. Nie wnioskuj o przydatności na podstawie koloru, wyglądu lub faktu, że akcesorium można dokręcić na wrzecionie.
OSHAwskazówki dotyczące przenośnych elektronarzędziwyjaśnia, dlaczego osprzęt zatwierdzony przez producenta ma znaczenie i ostrzega przed zastąpieniem brzeszczotów przeznaczonych do tego celu nasadek ściernych. Traktuj zatwierdzoną kombinację jako jednostkę zakupową.
Przewodowe czy akumulatorowe szlifierki kątowe: wybierz do cyklu pracy
Szlifierka przewodowa pozwala uniknąć wymiany baterii, ale wymaga odpowiedniego zasilania i ułożenia kabli. Szlifierka bezprzewodowa może zmniejszyć ograniczenia związane z konfiguracją w przypadku rozproszonych zadań, jednocześnie zwiększając wymagania dotyczące akumulatora i ładowania. Porównaj upływający czas pracy i akceptowalną wydajność, łącznie z niezbędnymi przerwami.
Porównaj kompletny zestaw bezprzewodowy
Podaj dokładny model akumulatora, pojemność, ładowarkę, dostarczoną ilość i zainstalowaną masę. Zapasowy akumulator przydaje się tylko w ramach planu ładowania odpowiadającego obciążeniu pracą. Dwa akumulatory i jedna ładowarka same w sobie nie zapewniają nieprzerwanej, całodziennej pracy.
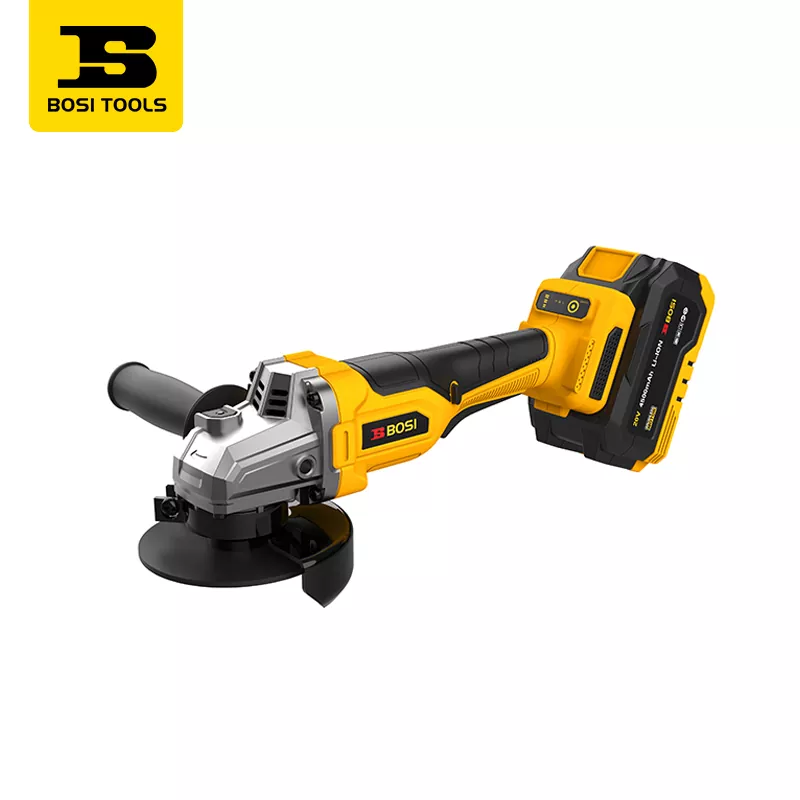
Pojemność baterii nie jest gwarancją czasu pracy
Przy tym samym napięciu większe Ah oznacza większą nominalną pojemność ładowania, ale czas pracy zależy również od obciążenia, użytecznej energii, stanu pakietu i ograniczeń operacyjnych. Nie zamieniaj współczynnika pojemności 6,0/4,0 w gwarantowany 1,5-krotny czas działania. Zmierz zamierzone zadanie za pomocą określonych pakietów.
Potwierdź zgodność baterii i ładowarki według dokładnego modelu. Etykiety o równym napięciu nie potwierdzają zgodności elektrycznej, mechanicznej ani sterującej. Naszprzewodnik zakupu elektronarzędzi bezprzewodowychobejmuje szerszą platformę i wybór zestawu.
Trzymaj typ silnika oddzielnie od źródła zasilania
Bezszczotkowy opisuje komutację silnika; bezprzewodowy opisuje układ zasilania. Bezszczotkowy silnik eliminuje kontakt szczotki węglowej, ale kompletna szlifierka nadal ma łożyska, przekładnię, elementy sterujące i inne potrzeby serwisowe. Oceń cały produkt, zamiast zakładać, że etykieta silnika zapewnia jego bezobsługowe działanie.
Sterowanie, funkcje bezpieczeństwa i usuwanie pyłu
Zanim zapytasz, czy jest zamontowany, zapytaj, co robi element sterujący. Przycisk, przełącznik suwakowy i kontrola ciągłego ciśnienia to różne opisy. Lokalizacja lub kształt na zdjęciu nie mogą potwierdzić działania.
Wyłączanie i hamowanie to różne funkcje
Zwolnienie przełącznika stałego ciśnienia powoduje odcięcie mocy napędu; Czas zatrzymania zależy od maszyny i zamontowanego hamulca. Miękki start zarządza uruchamianiem, zabezpieczenie przed ponownym uruchomieniem rozwiązuje problem przerw w zasilaniu, a funkcje reakcji na odbicie zwrotne dotyczą określonych zdarzeń roboczych. Każdą funkcję potwierdzić osobno dla modelu.
Trzymaj skonfigurowane narzędzie za pomocą wymaganych uchwytów i zamierzonego układu akumulatora lub kabla. Obwód chwytu, wyważenie, dostęp do przełączników i przestrzeń robocza mogą mieć większe znaczenie niż niewielka różnica w masie samego narzędzia. CCOHS zaleca trzymanie szlifierki oburącz i odczekanie, aż osprzęt się zatrzyma, zanim odłożysz szlifierkę. Zobaczwskazówki dotyczące przenośnej szlifierki.
Wybierz kontrolę zapylenia w ramach konfiguracji
Prace betonowe i murarskie mogą wymagać kompatybilnej osłony i systemu zbierania pyłu. Przed wybraniem maszyny sprawdź dopasowanie, wymagania dotyczące ekstrakcji i kontrolę narażenia w zadaniu. Ogólna maska lub niezweryfikowane połączenie próżniowe nie stanowią pełnej specyfikacji sprzętu.
Do określonych zadań budowlanych w USA, OSHABroszura informacyjna dotycząca ręcznego młynka krzemionkowegoopisuje systemy odpylania i specjalnie zaprojektowane zintegrowane urządzenia dostarczające wodę. Przepisy dotyczące metody mokrej nie zezwalają na dodawanie wody do zwykłego młynka do użytku na sucho. Postępuj zgodnie z instrukcją obsługi sprzętu i wymaganiami obowiązującymi na stanowisku pracy.
Porównanie konfiguracji szlifierek kątowych BOSI
Poniższe przykłady pokazują, dlaczego pełna konfiguracja należy do oferty. Są to opublikowane specyfikacje produktów, a nie kontrolowany ranking wydajności. Ogólne klasy wielkości omówione wcześniej nie oznaczają również, że każdy rozmiar jest dostępny w każdej serii BOSI.
| Konfiguracja | Opublikowana moc lub zasilanie | Średnica dysku | Prędkość bez obciążenia | Pytanie o wybór |
|---|---|---|---|---|
| Czarny Wojownik S1M-08-100A | 750 W | 100 mm | 11 000 obr./min | Czy ta konfiguracja kończy zamierzone zadanie i cykl? |
| Czarny Wojownik S1M-BS11-100A | 1200 W | 100 mm | 11 000 obr./min | Jaka użyteczna różnica pojawia się w tych samych warunkach pracy? |
| Szlifierka kątowa, opcje 150 mm | 1600 W | 150 mm | 9000 lub 8200 obr./min | Która dokładnie wersja i zatwierdzony osprzęt pasują do danej operacji? |
| Szlifierka kątowa, opcja 230 mm | 10 A | 230 mm | 6000 obr./min | Czy rzeczywista konfiguracja elektryczna, zasięg i obsługa są odpowiednie? |
| Bezszczotkowa szlifierka kątowa litowo-jonowa | 20 V; 4,0 lub 6,0 Ah | 100 mm | Przycisk: 3500/6000/8500; przełącznik boczny: 3500/6000/8000 obr/min | Jaka wersja przełącznika, pakiet i kombinacja prędkości roboczej jest wymagana? |
| Bezszczotkowa szlifierka kątowa Bumblebee z akumulatorem litowym | 20 V; 4,5 Ah | 100 mm | 3600/6700/8800 obr./min | Czy kompletny dostarczony zestaw obsługuje cykl pracy? |
Źródła:Seria przewodowa Black Warrior, Seria szlifierek kątowych, Bezszczotkowa szlifierka kątowa litowo-jonowa, ISeria Trzmiel.

Dwa przykłady z kablem 100 mm stanowią przydatne porównanie, ponieważ ich podana prędkość bez obciążenia jest taka sama, podczas gdy moce znamionowe są różne. W przypadku serii bezprzewodowej nawet wersja przełącznikowa zmienia opublikowaną najwyższą prędkość. Zachowaj te rozróżnienia w specyfikacji zamówienia, zamiast ograniczać każdą opcję do „szlifierki 100 mm”.
Zrobiłbym krótką listę operacji klienta i dostępnych materiałów eksploatacyjnych, a następnie porównałbym kompletne próbki. Dzięki temu mocniejsza lub większa konfiguracja nie będzie zalecana w przypadku problemu spowodowanego nieodpowiednim podłączeniem lub brakiem dostępu.
Jak porównywać próbki i zapisy z inspekcji
Do porównywania próbek skrawających metal używaj tego samego przekroju stali, zatwierdzonych specyfikacji tarcz tnących, warunków dostawy i cyklu pracy. Rejestruj akceptowalne cięcia, upływający czas, zużycie dysku i przerwy. Jeśli konfiguracja ulegnie zmianie, zaznacz tę zmianę w rekordzie.
Zdefiniuj wynik przed rozpoczęciem
W przypadku cięcia określ przekrój, pozycję cięcia i akceptowalny stan krawędzi. W przypadku szlifowania określ obszar lub ilość materiału do usunięcia oraz wymagania dotyczące pozostałej powierzchni. Szybszy wynik, który wymaga dodatkowej przeróbki, nie jest tym samym wynikiem.
| Nagrywać | Włączać | Powód |
|---|---|---|
| Konfiguracja narzędzia | Model, klasa tarczy, ustawienie prędkości, zasilanie; dokładny akumulator i ładowarkę, jeśli ma to zastosowanie. | Umożliwia identyfikację różnych konfiguracji. |
| Załącznik | Specyfikacja produktu, rozmiar, przydatność materiału, stan początkowy i sposób montażu. | Oddziela efekty akcesoriów od efektów maszynowych. |
| Przedmiot obrabiany i osprzęt | Materiał, przekrój, wymagana operacja i układ podpór. | Sprawia, że zadanie jest powtarzalne. |
| Przyjęcie | Gotowe cięcia lub określony wynik szlifowania; odrzuca i przerabia. | Mierzy użyteczną pracę, a nie samą aktywność. |
| Czas i przerwy | Czas pracy, zmiany akcesoriów, zmiany baterii i wymagane przerwy oddzielnie. | Pokazuje, gdzie odbywa się cały cykl. |
| Materiały eksploatacyjne | Punkt zużycia i wymiany osprzętu w ramach uzgodnionej metody. | Obsługuje porównanie kosztów. |
| Obsługiwanie | Skonfigurowana waga, dostęp, przyczepność, sterowanie i obserwowane wibracje. | Wychwytuje praktyczne różnice bez konieczności przeprowadzania formalnego testu wibracyjnego. |
| Powtarzalność | Tożsamość próbki, powtarzane przebiegi, warunki i wszelkie odchylenia. | Zapobiega sytuacji, w której jedna korzystna passa staje się szerokim roszczeniem. |
Przeprowadzić próby zgodnie z instrukcją narzędzia i osprzętu, pod odpowiednim nadzorem i kontrolą. Nie zmuszaj do przeciągnięcia, aby odkryć ograniczenia maszyny. Krótka próba aplikacji ustala zachowanie w tej konfiguracji; nie określa lat żywotności.
Przeczytaj informacje dotyczące kontroli fabrycznej w kontekście
TheStrona Czarnego Wojownikapublikuje elementy kontrolne, w tym prędkość bez obciążenia i bicie wrzeciona nie większe niż 0,05 mm. Opisano także zużycie szczotek węglowych nie większe niż jedną trzecią ich pierwotnej długości po 100 godzinach pracy. Są to kryteria kontroli opublikowane przez dostawcę i nie zastępują zapisów testów odpowiedniego modelu.
Poproś o punkt i metodę pomiaru bicia, obciążenie i cykl dla testu szczotek oraz tożsamość testowanej konfiguracji. Kontrola bicia geometrycznego różni się od pomiaru emisji drgań. Kryterium zużycia szczotek różni się od gwarancji trwałości całego narzędzia. Dzięki tym rozróżnieniom kupujący może poprosić o dowód odpowiadający rzeczywistym wymaganiom.
Porównaj koszt posiadania i potwierdź konfigurację zamówienia zbiorczego
Zacznij od równoważnych zestawów. Samo narzędzie, narzędzie z jednym akumulatorem i zestaw z dwoma akumulatorami to różne zakupy. Aby poznać koszty operacyjne, porównaj przydział narzędzi, materiałów eksploatacyjnych, robocizny, energii i usług z akceptowaną wydajnością w określonym okresie.
Koszt akceptowalnego cięcia lub gotowej części
Użyj tej samej definicji wyniku dla obu opcji. Licz prace związane z poprawkami i odpowiednimi przerwami, nie licząc dwukrotnie tego samego czasu. W przypadku dystrybutora należy także oddzielić oszczędności operacyjne klienta od własnych kosztów magazynowania, usług i obsługi gwarancji.
Rozważ przykładowy zakup ze składką w wysokości 20 USD i robocizną wycenioną na 15 USD/godzinę. Jeśli dopasowane próby wykażą trzysekundową oszczędność na akceptowalnym cięciu, oszczędność pracy wyniesie 3/3600 × 15 USD = 0,0125 USD na cięcie. Premia jest odzyskiwana po 1600 akceptowalnych cięciach, pod warunkiem, że koszty materiałów eksploatacyjnych, energii i usług pozostają niezmienne.
Przykładowy próg rentowności obejmujący wyłącznie siłę roboczą
ZAKŁADANA PREMIA
20 dolarów
Dodatkowy koszt zakupu.
OSZCZĘDNOŚĆ WARUNKOWA
0,0125 USD / cięcie
3 sekundy przy cenie 15 USD za godzinę.
ZWROT KOSZTÓW
1600 akceptowalnych cięć
20 USD ÷ 0,0125 USD.
Jest to próg decyzji zakupowej. Nie jest to dowód na to, że oszczędności wystąpią, a współczynnik mocy nie może dostarczyć brakującego wyniku próby. Jeśli ilość pracy nigdy nie osiągnie tego progu, aktualizacja wymaga innej wykazanej korzyści, aby uzasadnić swoją premię.
Zablokuj konfigurację przed złożeniem zamówienia
- Potwierdź dokładny model, napięcie zasilania, częstotliwość, wtyczkę oraz wymagane dokumenty rynkowe i etykiety.
- W przypadku zestawów bezprzewodowych określ modele, ilości i kompatybilność akumulatorów i ładowarek.
- Wymień zatwierdzone akcesoria, elementy montażowe, osłony, uchwyty i dołączone narzędzia.
- Uzgodnij metodę kontroli, kryteria akceptacji i identyfikację zatwierdzonej próbki.
- Potwierdź części zamienne, trasę serwisową, opakowanie i konfigurację wskazane w zamówieniu.
Narzędzia BOSI to Ningbo Shiji Bosi Tools Co., Ltd. W przypadku zapytania dotyczącego konfiguracji wyślij materiał, przekrój przedmiotu obrabianego, wymaganą operację, oczekiwany cykl pracy i dostępne dostawy za pośrednictwemStrona kontaktowa BOSIlub e-mailbosi01@bosi.cn. Dołącz zamierzoną specyfikację dysku, aby umożliwić wspólne sprawdzenie wymagań dotyczących maszyny i akcesoriów.
Często zadawane pytania
Jaką szlifierkę kątową wybrać?
Wybierz rozmiar, który zapewnia wymagany zasięg, a jednocześnie jest odpowiedni do przestrzeni roboczej i zatwierdzonego osprzętu. Potwierdź rzeczywistą wydajność cięcia i obsługę modelu. Sama średnica tarczy nie określa użytecznej głębokości skrawania.
Czy szlifierka kątowa o większej mocy jest zawsze lepsza?
Nie. Wyższa moc znamionowa nie gwarantuje szybszej akceptowalnej wydajności, lepszej obsługi ani dłuższej żywotności. Porównaj kompletne konfiguracje zamierzonego zadania, łącznie z wykorzystaniem materiałów eksploatacyjnych i przerwami.
Czy rozmiar trzpienia jest taki sam jak rozmiar gwintu wrzeciona?
Nie. Rozmiar trzpienia akcesorium zazwyczaj opisuje jego otwór centralny, natomiast rozmiar gwintu wrzeciona opisuje gwintowany element montażowy na maszynie. Potwierdź dokładny otwór, gwint, kołnierze i sposób mocowania wymagany przez obu producentów.
Czy mogę zamontować większą tarczę, jeśli zmniejszę prędkość?
Ustawienie niższej prędkości nie pozwala na użycie zbyt dużej płyty. Należy używać wyłącznie osprzętu o rozmiarach i typach zatwierdzonych dla danego modelu, z określonymi elementami montażowymi i osłoną. Zgodność prędkości to tylko jedno z wymagań.
Czy zwolnienie przełącznika powoduje natychmiastowe zatrzymanie płyty?
Nie zakładaj natychmiastowego zatrzymania. Przełącznik może odłączyć zasilanie, gdy osprzęt nadal się obraca. Sprawdź konkretne funkcje sterowania i hamulca i przed odłożeniem narzędzia zaczekaj, aż osprzęt się całkowicie zatrzyma.
O co powinni poprosić dystrybutorzy przed złożeniem zamówienia zbiorczego?
Poproś o dokładną specyfikację maszyny i zestawu, informacje o zatwierdzonych akcesoriach i osłonach, odpowiednie zapisy z kontroli, wymaganą dokumentację rynkową i ustalenia serwisowe. Zachowaj zgodność zatwierdzonej próbki i specyfikacji zamówienia.
Wybierz konfigurację, która zakończy pracę
Określ zadanie, potwierdź zatwierdzoną kombinację maszyny i dysku i porównaj próbki z określonym akceptowalnym wynikiem. Konfiguracja warta przechowywania to taka, która pasuje do pracy klienta i może być dostarczana i serwisowana w sposób ciągły.
Powiązane wiadomości
- Przewodnik dla kupujących akumulatorowe klucze udarowe: moment obrotowy, rozmiar napędu i dobór akumulatora
- Wiertła bezszczotkowe a wiertła szczotkowe: różnice, wydajność i koszt
- Typy i zastosowania wierteł: jak wybrać do drewna, metalu i betonu
- Wiertarka udarowa kontra młot udarowo-obrotowy: czego potrzebujesz do betonu?
- Przewodnik dla kupujących wiertarkę akumulatorową: Jak wybrać odpowiednią wiertarkę i zestaw
- Jak wybrać elektronarzędzia bezprzewodowe: dane techniczne, baterie i systemy narzędzi





-
E-mail